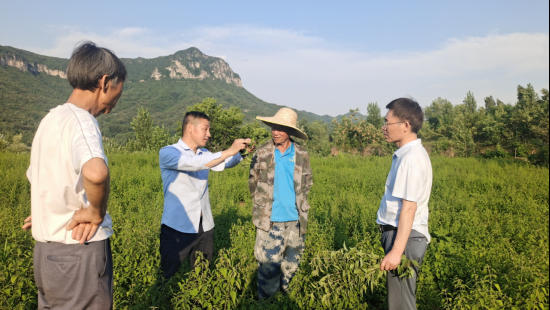
工厂化种植栽培黑牛肝菌 从菌种到餐桌的高品质之路
黑牛肝菌(Boletus aereus)作为牛肝菌家族中的珍品,因其菌肉肥厚、香气浓郁、营养丰富而备受市场青睐。野生黑牛肝菌受季节和气候制约,产量极不稳定,难以满足日益增长的市场需求。工厂化种植栽培技术的突破,为黑牛肝菌的规模化、标准化生产开辟了新路径。坚持“只做高品质”的理念,从菌种选育到环境调控,每一个环节都精益求精,方能产出真正意义上的优质农产品。\n\n## 一、菌种选育:高品质的源头\n\n工厂化栽培的第一步,是获得遗传性状稳定、活力强的优质菌种。黑牛肝菌属于外生菌根真菌,传统上依赖与宿主树木共生,人工栽培难度较大。目前工厂化栽培多采用经分离纯化、驯化选育的优良菌株,通过固体斜面培养基保藏,再经液体摇瓶扩繁制备液体菌种。液体菌种萌发快、定植早、发菌均匀,是工厂化生产的重要保障。菌种制作全程在无菌条件下操作,严格控制杂菌污染,确保接入栽培袋的每一份菌种都纯净、健壮。\n\n## 二、栽培基质与配方:模拟自然的营养供给\n\n黑牛肝菌工厂化栽培通常以木屑、棉籽壳、玉米芯、麸皮等为主要原料配制基质,辅以石膏、碳酸钙调节酸碱度与结构。配方设计需兼顾碳氮比、透气性与持水性,经充分堆制发酵或高压灭菌后使用。拌料、装袋、灭菌、接种各工序标准化作业,栽培袋规格统一,接种量精准控制,为菌丝提供均匀稳定的生长环境。\n\n## 三、环境智能调控:工厂化的核心优势\n\$$nvpp\$$黑牛肝菌菌丝生长适宜温度约22—26℃,出菇阶段则需要较低温度和较高湿度,并配合适度散射光与通风换气。工厂化栽培车间配备温湿度传感器、新风系统和LED补光设备,实现温、湿、光、气四因子的精准调控。菌丝培养期保持暗光、恒温,促进菌丝健壮生长;转色与催蕾阶段梯度降温、提高湿度、增加散射光刺激,诱导原基分化;出菇期精细化管控二氧化碳浓度,防止菇体畸形,保证菌盖肥厚、色泽纯正、形态端正。\n\n## 四、病虫害绿色防控:守住品质底线\n\n工厂化环境虽相对封闭,但仍需严防木霉、链孢霉等杂菌及菇蚊、螨类等害虫。防控以“预防为主、综合防治”为原则:严格无菌操作,控制人员与物料流向;定期对环境与设备消毒;采用黄板、防虫网等物理措施;必要时选用符合绿色食品生产规范的生物制剂。全程杜绝违规用药,确保产品安全。\n\n## 五、采收与分级:把好最后一道关\n\n黑牛肝菌应在菌盖尚未完全展开、菌膜紧实、子实体饱满时及时采收。采收人员须佩戴洁净手套,轻拿轻放,避免机械损伤。采后迅速预冷,按菌盖大小、色泽、完整度分级包装,冷链运输上市。分级环节严格执行标准,不合格产品坚决淘汰,真正落实“只做高品质”的承诺。\n\n## 六、品质保障与市场前景\n\n工厂化栽培黑牛肝菌不受季节限制,可实现周年供应,产品一致性好、洁净度高、农残可控,契合消费者对优质农产品的需求。随着菌种驯化水平提升和栽培工艺持续优化,黑牛肝菌的生物学效率与商品率将进一步提高,工厂化种植有望成为牛肝菌产业的重要增长点。\n\n### \n\n从菌种到基质,从环境调控到采收分级,工厂化种植栽培黑牛肝菌是一项系统性工程。唯有在每个环节坚守高品质标准,才能让这一山野珍馐走进更多人的餐桌。作为优质农产品的代表,工厂化黑牛肝菌正书写着作物种植现代化的一页新篇。
如若转载,请注明出处:http://www.tamsny.com/product/46.html
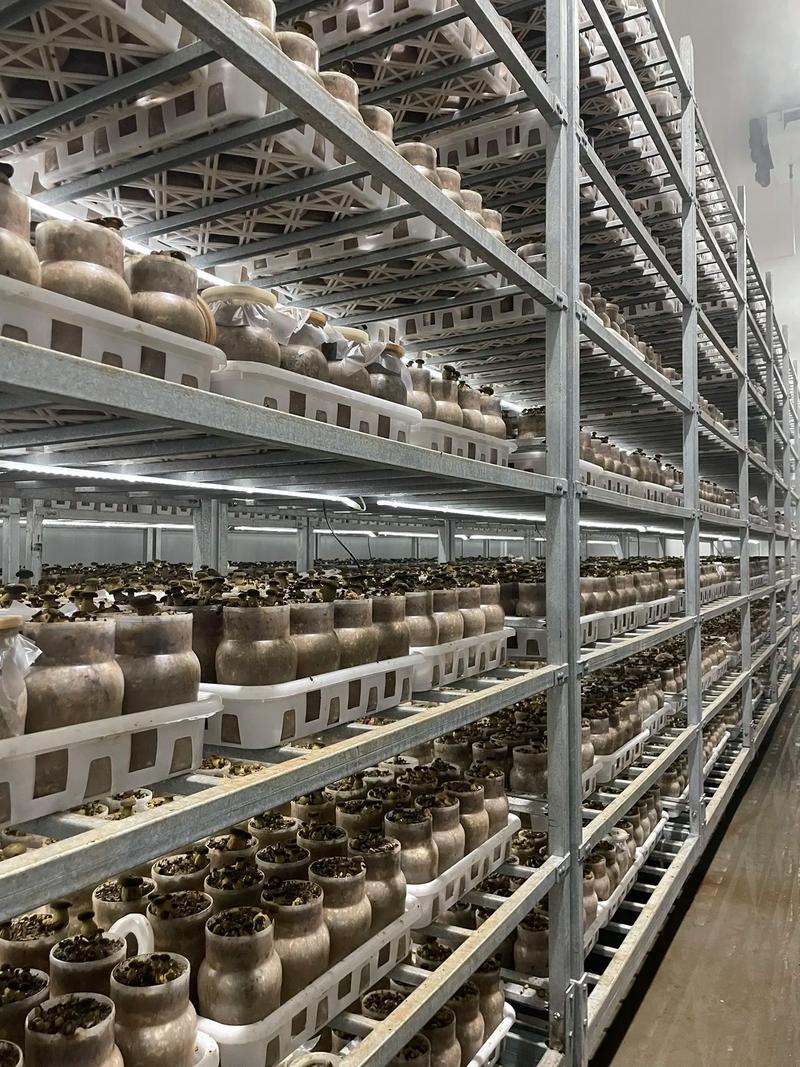
更新时间:2026-10-24 20:46:56